
Fabricant de aimants NdFeB en acier inoxydable et solutions sur mesure
Partenariat avec un premier fabricant de aimants NdFeB collés, spécialisé dans la fabrication de aimants néodyme moulés sur injection et pressés. Conçus pour des micro-moteurs haute précision, des capteurs automobiles et l’automatisation des bureaux, nos aimants collés en polymère offrent des géométries 3D complexes, des tolérances serrées jusqu’à ±0,02 mm (formés par injection) et des options de magnétisation multi-polaires flexibles sans usinage secondaire.
Magnets NdFeB en fusion ou en liant : lequel convient à votre conception ?
Les aimants NdFeB fusionnés et liés résolvent différents problèmes. Les aimants fusionnés délivrent la plus grande énergie magnétique pour un volume donné et les températures de fonctionnement les plus élevées. Les aimants liés, fabriqués par injection ou compression, vous permettent de réaliser des pièces quasi netes, avec des tolérances très serrées lors de la mise en forme, des parois minces et une magnétisation multipolaire sans usinage secondaire. Le tableau ci-dessous compare les deux procédés de fusion avec le fusionnement des aimants NdFeB : les points qui déterminent la plupart des choix de matériau. Si votre dessin se situe entre deux colonnes, envoyez-le à nos ingénieurs et nous vous recommandons le meilleur choix.
| Article | Bonding NdFeB injecté | Bonding NdFeB à compression | NdFeB sinterisé |
|---|---|---|---|
| Produit énergétique maximal (BH)max | 5–8 MGOe | 3,0–13,0 MGOe24–104 kJ/m³, selon la classe SYM | 27–56 MGOe215–446 kJ/m³, classe N30 à N56 |
| Tolérance dimensionnelle | ±0,02 mmFormé à la machine, sans usinage secondaire | ±0,03 à ±0,05 mm | ±0,05 mm ou moins serréaprès avoir été broyé |
| Poudre magnétique | Poudre NdFeB rapide refroidie isotropiquement | Poudre NdFeB rapide refroidie isotropiquement | Alloy NdFeB anisotrope |
| Forme complexe et paroi mince | Excellent, parois ultra-minces et profils complexes | Bonne capacité limitée à des parois minces | Mauvais état, nécessite une post-traitement |
| Magnetisation multipolaire | Très flexible, multi-polaire sur le diamètre intérieur ou extérieur | Flexible, multi-polaire disponible | Possible, mais à un coût plus élevé |
| Matériau de fixation | PA6, PA12, PPS | Résine époxy | Pas de liant polymérique |
| Max. température de fonctionnement | À température jusqu'à 120°C (PA6, PA12)jusqu'à 180°C (grade PPS) | 150 à 180°CSelon le niveau de SYM | 80 à 230°CN 80, M 100, H 120, SH 150, UH 180, EH 200, AH 230°C (à L/D = 0,7) |
| Résistance à la corrosion | Bon, protégé par la matrice polymérique | Bon, protégé par le liant époxy | Couverture requisepar exemple Ni-Cu-Ni ou époxy |
| Applications typiques | Rotor de micro-BLDC, encodeurs, capteurs de position, moteurs OA | Petits magnétomètres à haute densité, roulements compacts | Moteurs à haute puissance, haut-parleurs, séparateurs magnétiques |
Les valeurs de compression moulées correspondent à la table de classification SYM indiquée ci-dessous. Les valeurs de fusion correspondent à la série N à AH. Les propriétés finales dépendent de la classification, de la forme et de la direction de la magnétisation.
Grades de magnéto NdFeB en acier inoxydable : propriétés en compression
Les aimants NdFeB moulés à compression sont fabriqués à partir de poudre NdFeB refroidie rapidement isotropiquement mélangée à un liant époxy et pressée pour obtenir la forme souhaitée. La série SYM ci-dessous couvre (BH)max de 3 à 13 MGOe, avec des températures de fonctionnement maximales de 150 à 180°C selon la qualité. Cliquez sur le nom d’une qualité pour l’ajouter au formulaire de demande de devis, puis indiquez votre forme, vos dimensions et vos exigences en matière de magnétisation.
Cliquez sur un nom de note pour l’ajouter à votre demande.
| Nuance | |||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Induction résiduelle, BrmT (kg) | 300–400(3.0–4.0) | 400–500(4.0–5.0) | 500–600(5.0–6.0) | 600–650(6.0–6.5) | 630–680(6.3–6.8) | 620–680(6.2–6.8) | 680–730(6.8–7.3) | 700–750(7.0–7.5) | 720–770(7.2–7.7) | 760–810(7.6–8.1) | 780–830(7.8–8.3) |
| Force coercitive, HcbkA/m (kOe) | 240–320(3.0–4.0) | 240–320(3.0–4.0) | 320–400(4.0–5.0) | 360–440(4.5–5.5) | 400–480(5.0–6.0) | 400–480(5.0–6.0) | 400–480(5.0–6.0) | 440–520(5.5–6.5) | 440–520(5.5–6.5) | 400–480(5.0–6.0) | 400–480(5.0–6.0) |
| Force coercitive intrinsèque, HcjkA/m (kOe) | 480–640(6.0–8.0) | 560–720(7.0–9.0) | 560–720(7.0–9.0) | 640–800(8.0–10.0) | 640–800(8.0–10.0) | 880–1120(11.0–14.0) | 640–800(8.0–10.0) | 640–800(8.0–10.0) | 720–800(9.0–10.0) | 480–640(6.0–8.0) | 480–640(6.0–8.0) |
| Produit énergétique maximal, (BH)maxkJ/m³ (MGOe) | 24–32(3.0–4.0) | 32–44(4.0–5.5) | 52–60(6.5–7.5) | 60–68(7.5–8.5) | 68–76(8.5–9.5) | 68–76(8.5–9.5) | 76–84(9.5–10.5) | 80–88(10.0–11.0) | 88–96(11.0–12.0) | 88–96(11.0–12.0) | 88–104(11.0–13.0) |
| Perméabilité au recul, μrec | 1.2 | 1.2 | 1.2 | 1.2 | 1.2 | 1.2 | 1.2 | 1.2 | 1.2 | 1.2 | 1.2 |
| Coefficient de réversibilité de la température moyenne% / °C | -0.11 | -0.11 | -0.11 | -0.11 | -0.11 | -0.10 | -0.10 | -0.10 | -0.10 | -0.12 | -0.12 |
| Temprature Curie, Tc°C | 300 | 300 | 300 | 300 | 350 | 350 | 350 | 350 | 350 | 320 | 320 |
| Max. température de fonctionnement°C | 160 | 160 | 160 | 160 | 160 | 180 | 160 | 160 | 160 | 150 | 150 |
| Champ magnétiquekA/m (kOe) | >1600(>20) | >1600(>20) | >1600(>20) | >1600(>20) | >1600(>20) | >3000(>25) | >1600(>20) | >1600(>20) | >1600(>20) | >1600(>20) | >1600(>20) |
| Densité, ρg/cm³ | 4.5–5.0 | 5.0–5.5 | 5.5–6.0 | 5.8–6.0 | 5.8–6.1 | 5.8–6.1 | 5.8–6.1 | 6.0–6.3 | 6.0–6.3 | 6.0–6.3 | 6.1–6.4 |
| DuretéHRB | 40–45 | 40–45 | 40–45 | 35–38 | 35–38 | 35–38 | 35–38 | 35–38 | 35–38 | 35–38 | 35–38 |
Tous les valeurs sont des plages nominales pour le NdFeB composite moulé à compression isotrope. Les propriétés finales dépendent du type de matière, de la géométrie de la pièce et de la magnétisation.
Merci !
Votre demande a été envoyée. L’un de nos ingénieurs en magnétisme vous répondra par courriel dans les 24 heures.
Aimants NdFeB moulés par injection
Géométries complexes et solutions d’assemblage intégrées
Les aimants NdFeB moulés par injection sont fabriqués en mélangeant du poudre magnétique avec des liants thermoplastiques (comme le nylon ou le PPS). Ce procédé permet de réaliser des formes complexes, une magnétisation multi-pôle et un moulage direct sur les arbres ou les carters avec des tolérances dimensionnelles strictes, éliminant ainsi la nécessité d’usinage secondaire.
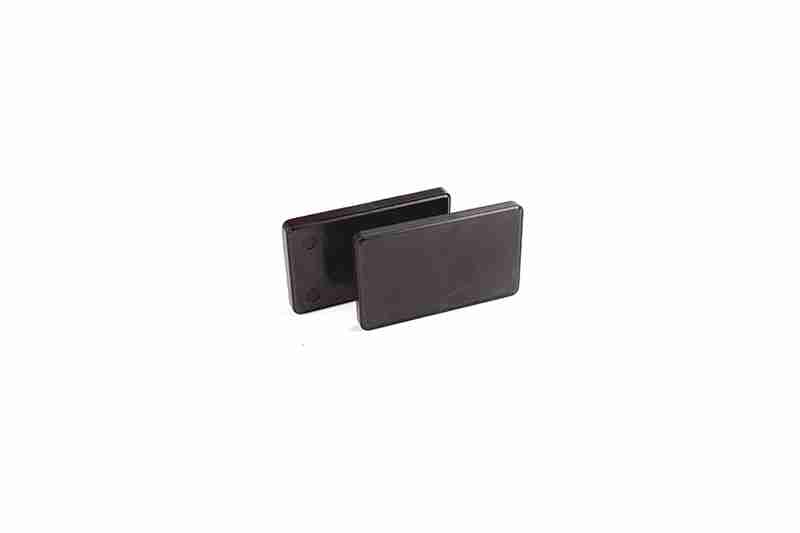
Bloc magnétique
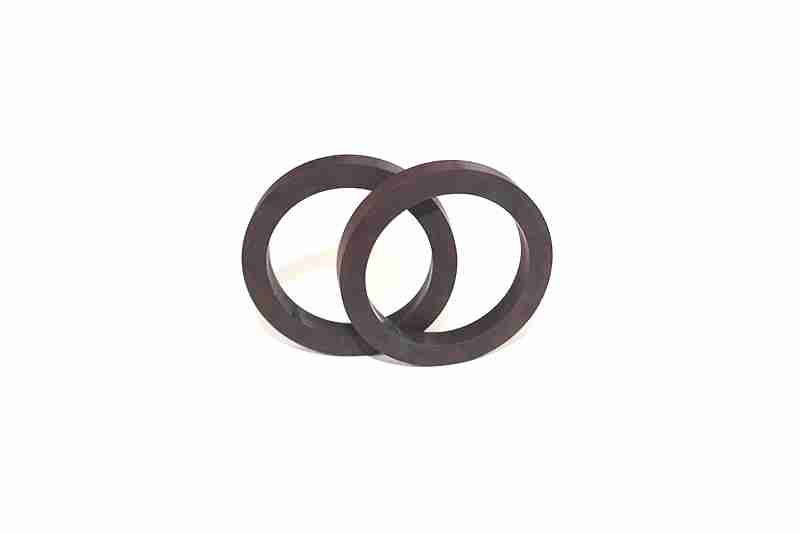
Boucle magnétique
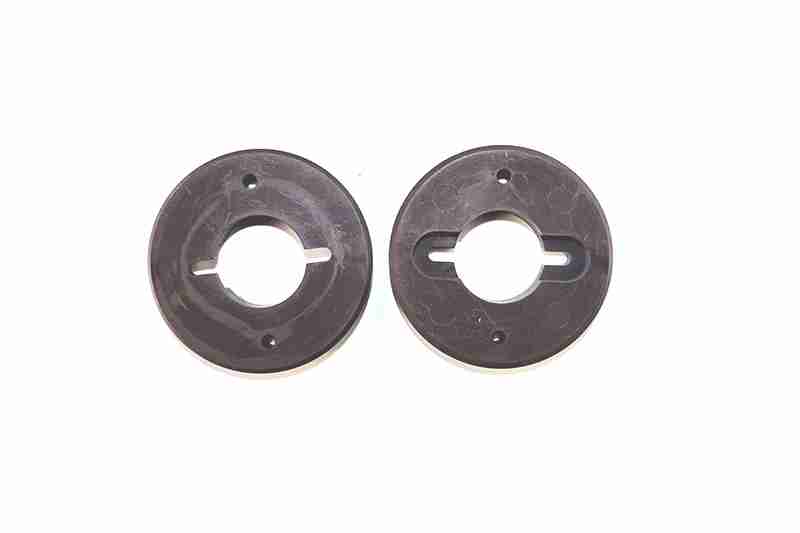
Magnétisme irrégulier
Mousses de NdFeB moulées à froid
Haute énergie magnétique et options de bagues à paroi fine de précision
Les aimants NdFeB moulés à compression combinent un matériau en poudre de néodyme isotrope avec une résine époxy pour obtenir une densité magnétique et des performances supérieures à celles des options moulées par injection. Idéaux pour les micro-moteurs de précision, les capteurs et les applications nécessitant des pièces à faible épaisseur, ils offrent une excellente résistance mécanique et des propriétés magnétiques uniformes.
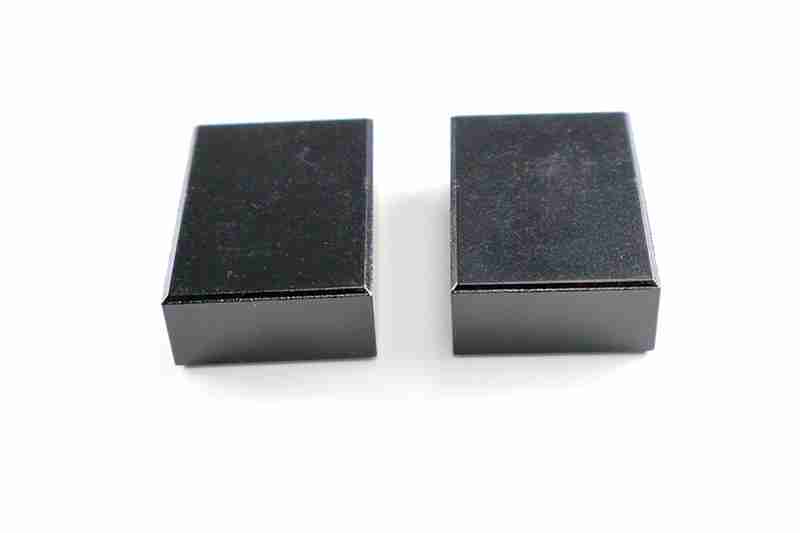
Bloc magnétique
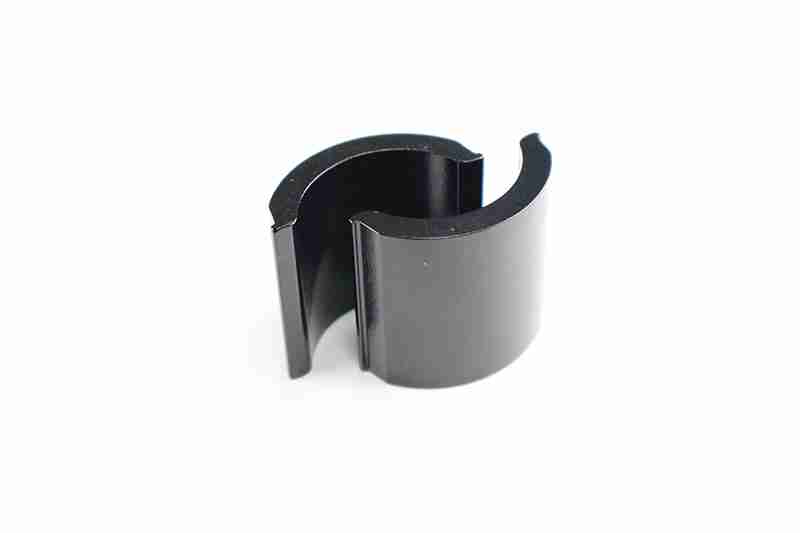
Arc Magnet
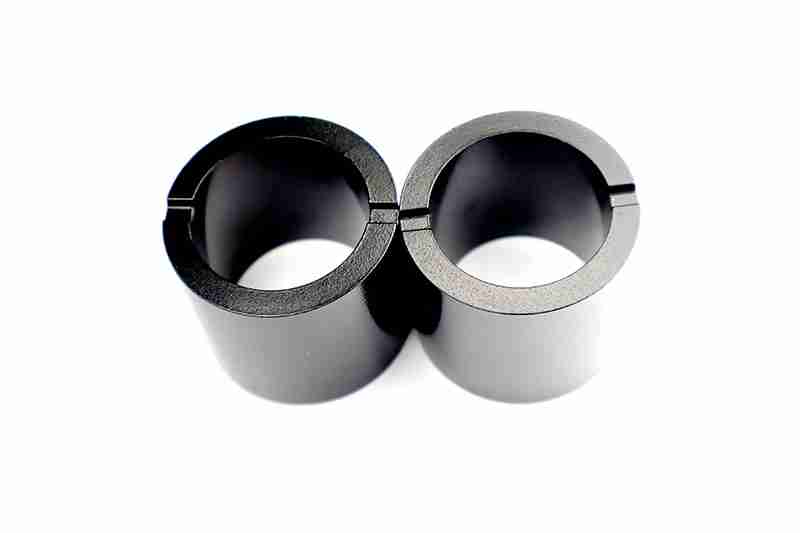
Boucle magnétique
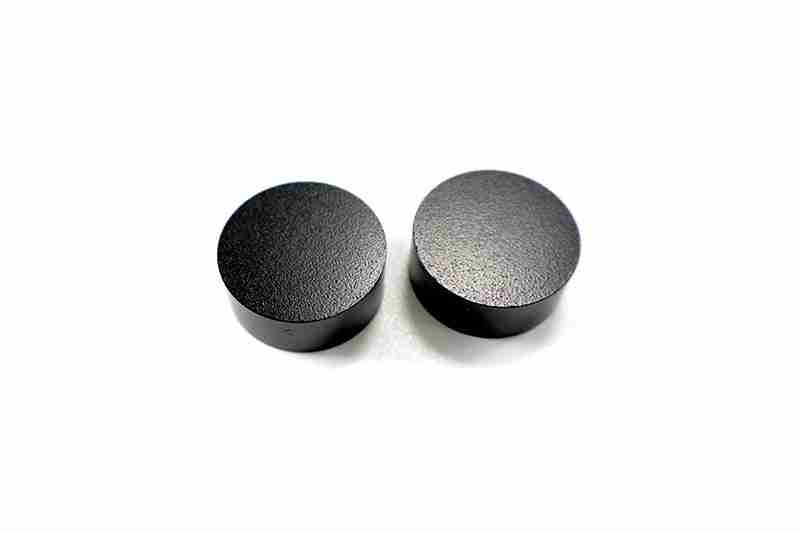
Disque magnétique
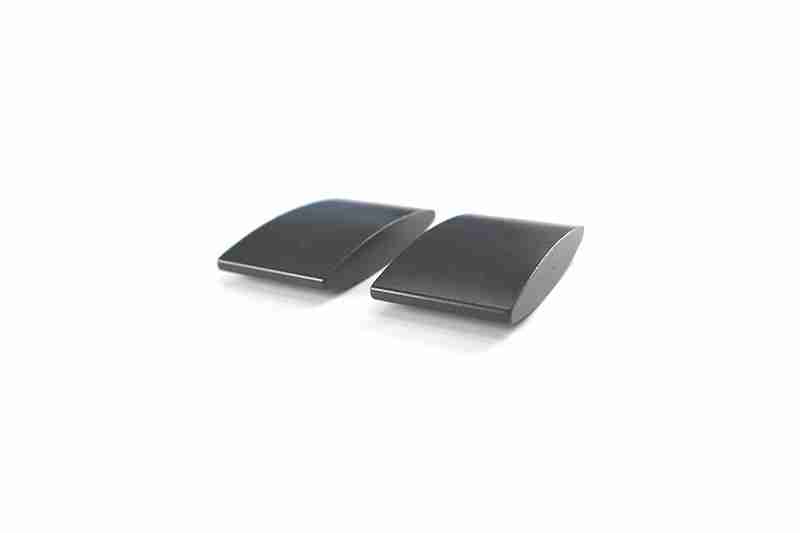
Magnétisme irrégulier
Doit-on demander des échantillons personnalisés ?
Questions fréquemment posées concernant les aimants NdFeB enrobés
FAQ techniques et techniques pour les aimants néodyme moulés à haute précision
Q1 : Quelle est la principale différence entre les aimants NdFeB collés et les aimants NdFeB synthétiques ?
Les aimants NdFeB enrobés sont généralement fabriqués en mélangeant des poudres magnétiques NdFeB avec des liants polymériques, tels que l’époxy, le nylon ou le PPS, puis en procédant à une compression ou un moulage par injection. Bien que leur énergie magnétique soit généralement inférieure à celle des aimants NdFeB synthétiques en raison de leur contenu en matériau magnétique plus faible, ils offrent une plus grande flexibilité de conception, permettant des formes 3D complexes, une magnétisation multipolaire, une bonne précision dimensionnelle et une meilleure résistance aux bosses lors du transport et de l’assemblage.
Q2 : Quels sont les principaux avantages des aimants NdFeB moulés par injection par rapport aux aimants NdFeB moulés par compression ?
Les aimants NdFeB moulés par compression contiennent généralement une fraction de poudre magnétique plus élevée (jusqu’à environ 80 %), permettant ainsi d’obtenir des propriétés magnétiques plus élevées, les valeurs (BH)max pouvant atteindre 10–12 MGOe. Les aimants NdFeB moulés par injection présentent généralement des propriétés magnétiques plus faibles (souvent autour de 5–8 MGOe) mais offrent une plus grande flexibilité de conception, permettant des géométries 3D complexes, des structures à paroi mince, une magnétisation multipolaire et une intégration directe avec des arbres ou d’autres composants grâce à la moulage par insertion.
Q3 : Quelle température maximale d’utilisation peut être supportée par les aimants NdFeB collés ?
La température maximale de fonctionnement des aimants NdFeB collés dépend à la fois du liant polymérique utilisé et de la qualité magnétique. Les aimants moulés par compression époxy fonctionnent généralement entre 100 et 150 °C, tandis que les grades moulés par injection utilisant des liants PPS à haute température peuvent atteindre jusqu’à 180 °C. Cependant, la limite de fonctionnement réelle dépend également des dimensions de l’aimant, de ses propriétés magnétiques et de la durée d’exposition, de sorte que le grade spécifique doit toujours être évalué en fonction des exigences thermiques de l’application.
Q4 : Les aimants NdFeB enrobés nécessitent-ils une couche de revêtement ou une métallisation sur leur surface ?
Q5 : Les aimants NdFeB collés peuvent-ils être magnétisés dans des configurations multipolaire ?
Oui, les aimants NdFeB à liaison isotrope peuvent être magnétisés dans plusieurs directions et selon différentes configurations de pôle après moulage, car leurs particules magnétiques orientées aléatoirement n’ont pas une direction de magnétisation prédéterminée. Les configurations les plus courantes sont la magnétisation radiale à 4 pôle, à 8 pôle, à 16 pôle et à 32 pôle sur les surfaces circonférentielles intérieure ou extérieure, ce qui les rend particulièrement adaptées aux rotors des moteurs BLDC, aux capteurs magnétiques et aux capteurs de position de précision, bien que des dispositifs de magnétisation spécialisés soient nécessaires pour obtenir le motif de pôle souhaité.
Q6 : Quelles tolérances dimensionnelles peuvent être obtenues avec des aimants NdFeB collés sans usinage ?
Les aimants NdFeB enrobés peuvent atteindre une bonne précision dimensionnelle directement à partir du moule, réduisant ainsi la nécessité d’usinage secondaire. Les tolérances réalisables dépendent du procédé de moulage, de la géométrie de la pièce, des dimensions et de la précision des outils. Le moulage par injection offre des avantages particuliers pour la fabrication de composants complexes avec des dimensions constantes. Pour les dimensions critiques, il convient de confirmer des tolérances plus strictes grâce à l’évaluation des outils et aux essais sur échantillon.
Q7 : Qu’est-ce que le moulage en insert (overmolding) pour les aimants en néodyme collés ?
Le moulage par injection est un procédé de fabrication dans lequel du matériau NdFeB collé est injecté directement autour d’un arbre métallique pré-positionné, d’un carter ou d’un autre composant structurel situé à l’intérieur d’un moule, créant ainsi un ensemble magnétique intégré sans nécessiter de collage séparé. Cette méthode réduit les étapes manuelles de montage et les coûts de production tout en améliorant la cohérence structurelle et la précision de positionnement, ce qui en fait un procédé particulièrement adapté aux rotors de moteurs et à d’autres composants magnétiques de précision.
Q8 : Quels détails dois-je fournir pour obtenir un devis rapide pour les aimants NdFeB personnalisés ?
Pour recevoir le devis le plus rapidement possible ainsi que l’évaluation de la faisabilité de la fabrication, veuillez fournir les informations suivantes :
Dessins 2D/3D : Fichiers STEP, IGES ou PDF présentant les dimensions, les tolérances et les caractéristiques critiques.
Règles de moulage : Procédé préféré, comme le moulage par compression à l’époxy ou le moulage par injection à base de nylon/PPS, si connu.
Spécifications de la magnétisation : Nombre de pôles requis, direction de la magnétisation, flux magnétique cible ou champ de surface, si disponible.
Application et environnement de fonctionnement : Application prévue, température maximale de fonctionnement, exposition à l’humidité ou aux produits chimiques, et exigences en matière de protection de la surface.
Quantité de commande : Quantité initiale d’échantillons et demande annuelle estimée afin d’aider à évaluer les coûts de la mise au point des outils et les options de production.
Si des dessins ou des spécifications techniques ne sont pas encore disponibles, un échantillon de référence ou une description préliminaire du projet peuvent également nous aider à commencer l’évaluation de la faisabilité.
N'avez-vous pas trouvé la réponse que vous recherchiez ?
Vous avez des besoins spécifiques en matière de moules, des exigences de magnétisation multipolaire ou des questions concernant le moulage par insertion ? Contactez dès aujourd'hui notre équipe technique pour bénéficier d'une analyse DFM (Design for Manufacturability) gratuite, de simulations magnétiques en FEA et d'une réponse dans les 24 heures.